


プレスブレーキで部品を速く曲げながら安全を保つ
最新のプレスブレーキ技術が生産性と安全性を向上
Bystronic電動プレスブレーキ

図1
従来の油圧式プレスブレーキと比較した場合、部品は電気プレスブレーキで最大2倍速く処理できます。
歴史的に、プレスブレーキ技術の開発のほとんどは段取り時間に集中していました。 市場の要求が変化したため、製造業者はより小さなロットサイズに対処するためのより費用対効果の高い方法を探すことを余儀なくされました。 1990年代になると、OEMとそのサプライヤは、景気の低迷によって大量の在庫レベルを処理することに関心がなくなり、その結果、製造業者の要求に対してジャストインタイムの要求が高まりました。
今日、業界では高速ファイバレーザ切断技術の普及が見られており、これも板金業界に大きな影響を与えています。 ファイバレーザは、同じ切削時間で、業界標準のCO 2レーザの2倍以上の部品を生産することができます。 切断能力におけるこの劇的な変化のために、他の板金関連製造プロセスも必然的に同様に適応しなければならなかった。
多くの製造業者にとって、切断後の次の下流工程はプレスブレーキでのそれらの部品の曲げである。 ただし、単にラム速度を上げるだけでは、増え続ける顧客の要求や高速のレーザー切断機に対応することはできません。 オペレータの安全性を犠牲にすることなく、全体的な生産性を向上させることが目標です。 これがテクノロジーが手を貸すところです。
電動プレスブレーキの登場
明らかに、プレスドライブを改善することは生産性と関係があります。 部品をより速く曲げるための最新の技術は、いわゆる電動プレス駆動です( 図1参照)。 電気プレス駆動、または電気プレスブレーキは、モーターの回転がラムの動きに直接関係する直動プレス駆動を意味します。 これは通常、大規模な機械的ギア減速によって達成されます。 達成可能なラム速度は、このダイレクトドライブ技術でより高くなります。 生産性の向上の大部分は、ラムが急速に加速する能力によるものです。 このシナリオでは、もちろん、ラムも急激に減速してオペレータを安全に保ちます。
電気プレスブレーキは、従来の油圧プレスブレーキの約2倍の生産性があります。 これは、ファイバーレーザー切断技術に関連する生産量の増加と一歩進んだものです。
ハイブリッド油圧プレスブレーキは、直動プレス駆動のように機能するため、多くの場合、電動プレスブレーキと同じカテゴリに分類されます。 このハイブリッドプレスブレーキ技術は、従来の油圧プレスブレーキと全く同じように、ポンプ容量とシリンダ直径比を使用して機械的利点を得ていますが、類似点はそこで終わります。 ハイブリッド技術のプレス駆動モーターはサーボモーターであり、そしてポンプはオイルを直接シリンダーに送ります。 ポンプが回転するとラムが移動し、油圧プレスブレーキの流量制御弁に伴う典型的な反応時間の遅れを解消します。
安全のビジョン
オペレータを保護するために、ライトカーテンが何十年も使用されてきました。 それらは機械の正面を横切る仮想的な障壁を作ります。 オペレータが誤って自分の体の一部を保護区域に配置した場合、ラムは無効になります。 これらの障壁の大部分は単一点の物理的な光遮断に基づいているので、それらは部分的に形成されたブランクとオペレータのいかなる部分とを区別することができない。 このため、プレスブレーキの操作者は、バリアゾーンを手動でミュートしたり、保護システム全体を完全に遮断したりすることがよくあります。
ライトカーテンによるこの誤ったセキュリティのため、レーザーおよびビジョンタイプの保護システムが導入されました( 図2を参照)。 これらのシステムは、従来のライトカーテンよりも「スマート」です。 例えば、彼らは四方の箱の曲がったフランジとパンチの下のオペレーターの手の違いを認識することができます。 ビジョンタイプのシステムでは、短いフロントフランジも途切れることなく曲げることができます。 レーザータイプのシステムはリミットスイッチのように機能します。ビームを遮断するとラムは停止します。
ビジョンシステムの重要な利点は、より遅い曲げ速度に移行する前に、ラムがより高いアプローチ速度にとどまることを可能にすることです。 この機能だけで、従来の油圧プレスブレーキと比較した場合、ラムサイクル時間をさらに20%短縮できます。
一部のビジョンシステムでは、ラム速度に応じてパンチの前の安全ゾーンのサイズを自動的に変更します。 各ストロークはさらに最適化されます。 ドイツピルツCNCプレスブレーキレーザーガードシステム

図2
ビジョンシステムは、従来のライトカーテンよりも「スマート」です。
ビジョンベースのシステムは、従来のライトガードよりも速く反応するだけでなく、より多くの情報を「見る」のでより多くの機能を持つ傾向があります。 例えば、画像システムを使用してパンチ高さおよびパンチ角度を確認することができる。 視覚安全システムが工具を認識しない場合、機械は停止します。 これにより、不適切に取り付けられた工具が粉砕される可能性が大幅に減少します。
高度なコントロールが曲がるのを助ける
これらの高性能機械を使用する際の固有のリスクに同時に対処するためにテクノロジも使用されています。 最も壮観な改善は、いわゆる数値制御(NC)からグラフィック制御への分岐です。
古典的なNCプレスブレーキは、プロセスサイクルをオペレータに知らせます。 一方、プレスブレーキは多軸機へと進化しました。 バックゲージだけで4〜6軸の自動制御を行うのは珍しいことではありません。 オペレータに表示される膨大な数の数字は、特に米国のオペレータ用のミリメートルなど、ネイティブではない単位で作業している場合は、圧倒的で判読できないことがあります。
最先端のグラフィックコントロールは、オペレータに詳細な縮尺モデルを提供します。 オペレータはプロセスのプレビューを見ます( 図3を参照)、そして彼が見たものは、彼がペダルを踏んだときに得られるものです。 これはシートを彼に押し込む可能性があるバックゲージのオペレータに警告する。
この種のグラフィック制御がどのように違いを生み出すことができるかの一例は、曲げ中に部品がプレスブレーキに衝突するときです( 図4を参照)。 プレスブレーキの操作者は、これらの衝突や二次ピンチポイントがいつ、どこで発生する可能性があるかを認識しておくことが非常に重要です。
プレスブレーキの周囲の環境には通常、平らなブランクの積み重ね、成形部品のバスケット、作業台、工具箱、およびプレスブレーキに接続された前面シート支持体が含まれる。 部品がより速く形成されているとき、これらの項目のすべては潜在的な危険です。 技術を使用して、それぞれの部品ごとに危険区域のサイズと形状を特定できます。 たとえば、フランジが部品の中央にある場合は、前面フランジが下になります( 図5を参照)。 熟練したオペレーターの中には、曲げ中に部品がいつ動くのかを予想していない人もいます。
これらの技術的進歩は、必ずしも電動プレスブレーキだけに限られているわけではありません。 電動プレスブレーキには、90トン以下の範囲のスイートスポットがあります。 これは、より長いビーム長にわたってより高い負荷を分散させると、電動プレス駆動システムが指数関数的に複雑になるためです。 一方、従来の油圧プレス駆動は、単にシリンダー直径を大きくすることによって機械的利点を容易に得ることができる。 ここでも現代の技術を適用することによって、これらの従来の油圧機械は現在、電動プレスブレーキの生産性に近づくことができます。 油圧流量が改善されると、ラム速度は従来の油圧設定と比較して約40%向上します。
電動プレスブレーキはエネルギーコストの削減にもつながりますが、これは先進技術のおかげで従来の油圧プレスブレーキにも当てはまります。 可変周波数エミュレータは、メインモータの電源の上流に配置されています。 毎秒60サイクルの一定の交流でポンプ/モータ群を動作させる代わりに、可変周波数エミュレータはACの周波数を徐々に増減させることによってモータ速度を徐々に変化させる。 速度は電圧ではなくACの1分あたりのサイクル数によって制御されるため、このプロセスは動的システムを作成します。 エネルギー消費量は30%の範囲で削減されます。
追加サポート
大型機の生産性が高いと、他の安全上の問題が生じます。 より大きな部品をより早く処理することは、作業者もより早く磨耗することを意味します。 進歩的な生産工場の中には、オペレーターをプレスブレーキから引き離して、すべての重い作業から一休みさせるものがあります。 技術はここで助けることができます。
動的な用紙サポートを追加して、重い持ち上げを行うことができます( 図6を参照)。 オペレータは単にプレートをバックゲージストップに当ててペダルを踏みます。 持ち上がることはラムの動きと自動的に合わせられる。 曲げ中の材料の回転および引抜き運動のために、プレートとリフターとの間の調和した運動を確実にするために、運動制御の他の3つの軸が必要とされる。
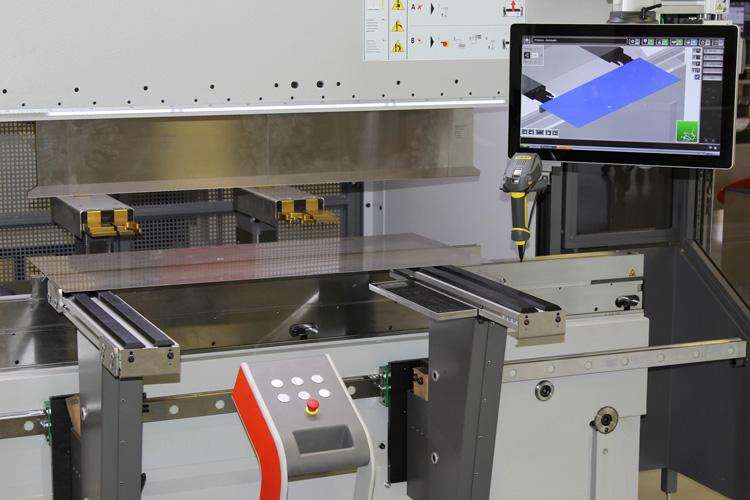
図3
サイクルが開始されると、不適切に配置されたブランクがプレスブレーキの前面から排出されます。
動的シート支持体はまた、作業者がラムサイクル全体を通して部品を正しく支持しないときにバックベンドする可能性を排除することによって品質を改善する。
技術もツーリングの形を変えています。 最近のほとんどのプレスブレーキには、電動工具クランプシステムが装備されています。 これらのシステムは主に、ネジを締めることによる時間のロスを減らすだけでなく、工具をホームポジションに自動的に固定することによってもセットアップ時間に影響を及ぼし、したがって不適切に取り付けられた工具の可能性を排除します。
大部分の精密研削工具製造業者は、オペレータを落下工具から保護するためにある種の安全装置を使用しています。 フルレングスダブテール漁獲量は、北米市場に導入された新機能です( 図7参照)。 このシステムは、ラムが上がっているときにクランピングが開かれた場合にパンチが落下するのを防ぐだけでなく、正面の垂直方向の取り付けとパンチのサイズや重さの削除も可能にします。
もう一つの注目すべき安全性と生産性の特徴は、横長の取り付けと取り外しが全長のダブテールスライドのおかげで改善されるということです。
全体的に見て、最近の技術の進歩は製造業者の曲げ加工が今日のより速い切断システムと歩調を合わせることをより容易にし、同時にオペレーターの安全性を著しく改善した。

前面板金シートの折り曲げ


